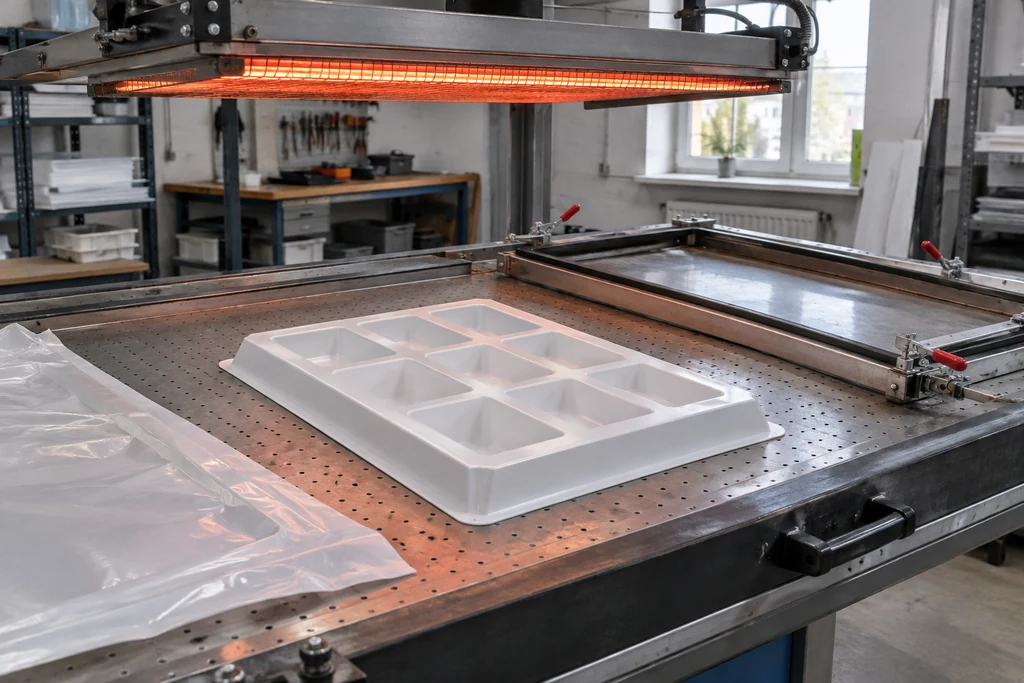
Формовка полистирола позволяет получать объёмные детали из плоского листа. При вакуумной формовке нагретый материал прижимается к матрице за счёт разрежения воздуха.
Что такое вакуумная формовка листового пластика?
Вакуумная формовка пластика — термоформование нагретого листа на матрице с помощью разрежения.
Формованные детали используют для упаковки, блистеров и торгового оборудования.
Глубина вытяжки и форма матрицы влияют на разнотолщинность: на углах и выступах стенки могут истончаться.
Почему листовой полистирол подходит для вакуумной формовки?
При нагреве листовой полистирол размягчается, а после охлаждения сохраняет заданную форму. «Плазгаль» подходит для термоформования и механической обработки. Листовой полистирол для термоформования подбирают по форме будущей детали и требованиям к поверхности. Подробнее — свойства полистирола общего назначения.
Для вакуумной формовки выбирают лист с подходящей фактурой и характеристиками. «Полигаль Восток» выпускает гладкий и рифлёный «Плазгаль»; его можно резать, сверлить, фрезеровать, склеивать и формовать.
Для рифлёного полистирола «Плазгаль» температура размягчения составляет около +101 °С. Это характеристика материала, а не готовая настройка нагревателя для формовки. Режим обработки необходимо определять по технической документации на конкретный лист и оборудованию.
Плотность «Плазгаль» — 1,05 г/см³, рабочая температура — от −40 до +75 °С. Эти значения не задают режим нагрева для формования.
Листовой полистирол «Плазгаль» — жёсткий GPPS, а не пенополистирол EPS или XPS для утепления.
Что понадобится для вакуумной формовки?
Конкретный комплект зависит от размеров детали, глубины вытяжки и требований к готовому изделию.
| Что нужно | Для чего | На что обратить внимание |
| Листовой полистирол | Основа будущей детали | Выберите гладкое или рифлёное исполнение в зависимости от назначения изделия |
| Нагреватель | Равномерно размягчить лист | Возможность контролировать нагрев и распределение температуры |
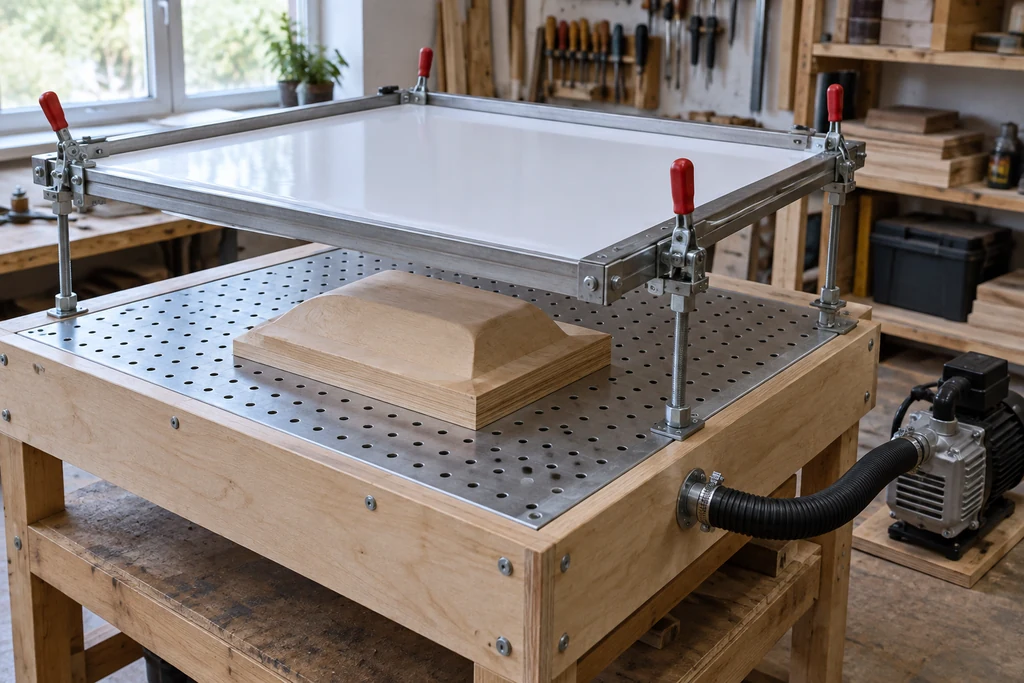
| Вакуумный стол | Прижать размягчённый материал к матрице | Герметичность рабочей зоны и равномерное удаление воздуха |
| Матрица | Задать форму изделия | Геометрия, глубина вытяжки и возможность снять готовую деталь |
| Зажимная рамка | Удерживать лист во время нагрева и формования | Надёжная фиксация заготовки по краям |
| Вакуумная система | Создать разрежение | Соответствие оборудования размерам и сложности изделия |
| Инструмент для обрезки | Удалить лишний материал после формования | Возможность получить ровную кромку без повреждения детали |
Для пробного цикла можно взять гладкий полистирол «Плазгаль» — один из вариантов листов для вакуумной формовки.
Если собираете вакуумный стол самостоятельно, предусмотрите безопасное размещение нагревателя и надёжную фиксацию листа. Рабочая поверхность должна обеспечивать плотное прилегание материала к матрице.
Как сделать вакуумную формовку полистирола: пошагово
Для вакуумной формовки своими руками подготовьте матрицу, нагреватель, зажимную рамку и вакуумную систему.
- Подготовьте матрицу. Проверьте её геометрию и возможность извлечь готовую деталь.
- Раскроите лист с запасом по краям для фиксации в зажимной рамке.
- Закрепите лист без перекосов и освободите рабочую зону.
- Нагрейте лист по инструкции к материалу и оборудованию, обеспечивая равномерное размягчение без перегрева.
- Выполните формование. Включите вакуумную систему по инструкции и проверьте прилегание листа к матрице.
- Охладите изделие до состояния, при котором его можно снять без деформации.
- Снимите деталь после охлаждения, не прикладывая чрезмерного усилия.
- Обрежьте облой и проверьте геометрию, поверхность и толщину стенок на углах.
Если форма не воспроизводится или стенки получаются разной толщины, проверьте матрицу, равномерность нагрева и условия вытяжки перед следующим циклом.
Какие ошибки бывают при формовке и как их избежать?
Основные дефекты термоформования — пузыри, складки, неполное повторение формы и чрезмерное истончение стенок. Их причины могут быть связаны с нагревом, конструкцией матрицы, фиксацией листа или режимом создания вакуума.
| Дефект | Возможная причина | Что проверить |
| Пузыри | Нарушение режима нагрева или наличие влаги и загрязнений на поверхности | Подготовку листа и требования к нагреву в технической документации |
| Складки | Неравномерное распределение материала при вытяжке | Геометрию матрицы, фиксацию листа и последовательность формования |
| Недоформовка | Лист недостаточно размягчён или воздух удаляется неравномерно | Режим нагрева, герметичность рабочей зоны и работу вакуумной системы |
| Истончение стенок на углах | Сильное растяжение материала в отдельных зонах | Глубину вытяжки, геометрию матрицы и распределение материала |
При появлении пузырей не повышайте температуру автоматически. Проверьте состояние листа и соблюдение технологии: перегрев может усилить дефект.
Складки возникают при неравномерном распределении материала. Проверьте матрицу, фиксацию листа и характер вытяжки, меняя параметры по одному.
При недоформовке проверьте размягчение листа и вакуум. При истончении углов пересмотрите матрицу и глубину вытяжки.
Где применяют формованные изделия из полистирола?
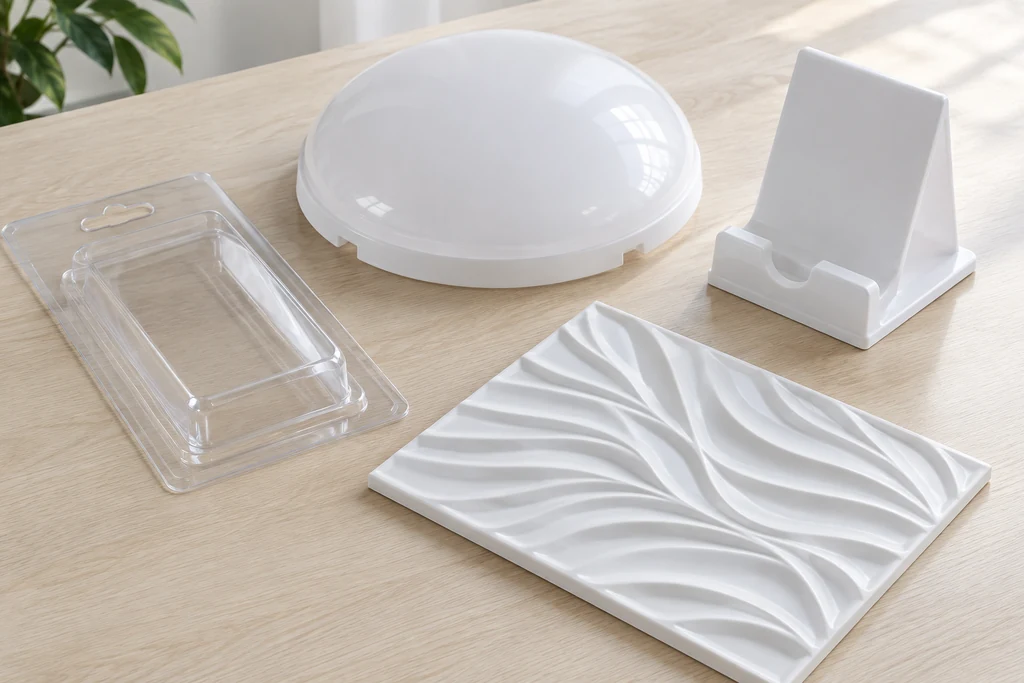
Формованный полистирол используют для упаковки, POS-материалов, деталей светильников, макетов и декоративных панелей. Конкретное применение зависит от формы изделия, требований к поверхности и условий эксплуатации.
В упаковочном производстве термоформование позволяет создавать блистеры и детали, повторяющие контуры размещаемого предмета. Для торгового оборудования и POS-материалов из листа изготавливают объёмные элементы, держатели и декоративные детали.
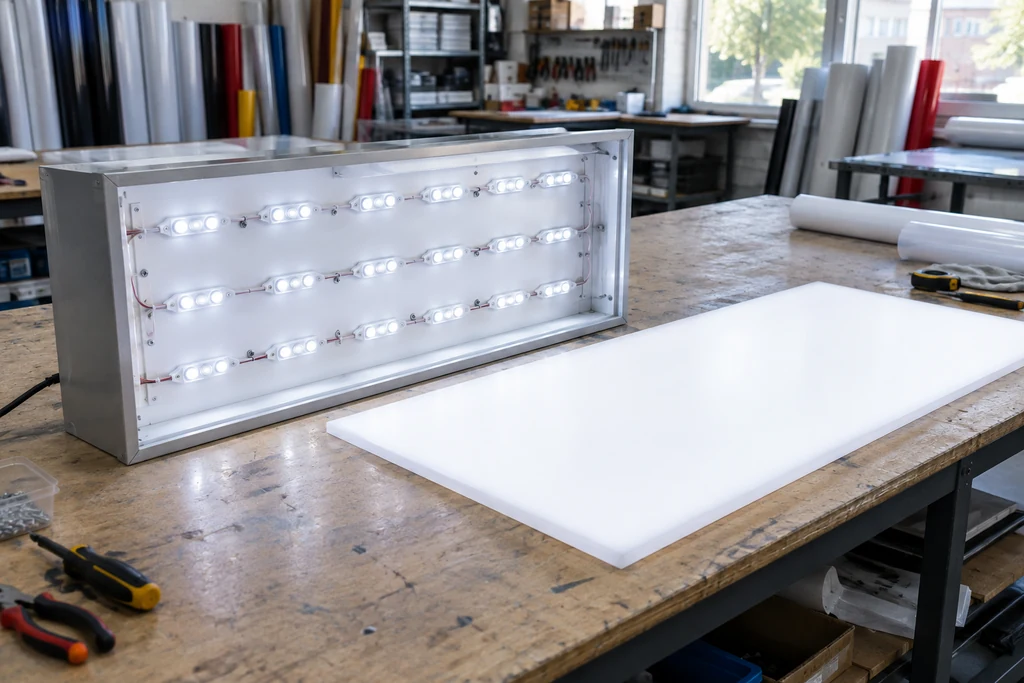
В светотехнике формуют корпуса и декоративные элементы светильников. Какой лист выбрать для плоской светящейся панели, разобрано в статье про полистирол для световых коробов и рассеивателей.
Термоформование позволяет получать повторяющиеся макеты и декоративные панели. Для уличных изделий и деталей под нагрузкой отдельно оценивают пригодность материала.
«Плазгаль» предназначен преимущественно для помещений и умеренных механических нагрузок.
Частые вопросы
До какой температуры нагревают полистирол при вакуумной формовке?
Температура нагрева зависит от конкретного листа, его исполнения и оборудования. Для рифлёного «Плазгаль» температура размягчения — около +101 °С. Режим формования уточняют по технической документации.
Какой лист лучше для вакуумной формовки: полистирол или ПЭТ?
Выбор зависит от требований к готовой детали, условиям эксплуатации и совместимости материала с технологией формования. Для листового полистирола «Плазгаль» производитель указывает возможность вакуумного формования. Сравнение с ПЭТ проводят по техническим листам материалов.
Можно ли сделать вакуумную формовку своими руками?
Да, при наличии подходящей матрицы, нагревателя, зажимной рамки и вакуумной системы можно организовать формование в мастерской. При самостоятельной сборке необходимо предусмотреть безопасную работу с нагревом и вакуумом, а режимы подбирать по документации на материал и оборудование.
Почему на отформованной детали появляются пузыри?
Пузыри могут быть связаны с нарушением режима нагрева, состоянием поверхности или наличием влаги. Для определения причины проверьте подготовку листа и соблюдение технологических рекомендаций. Не корректируйте температуру наугад без проверки документации.
Нужно ли снимать защитную плёнку перед нагревом?
Каждый лист «Плазгаль» поставляется в защитной плёнке. Снимать ли её перед нагревом, указывают в техническом листе материала или в инструкции к формовочному оборудованию. Пока режим не подтверждён, не нагревайте лист с плёнкой и не снимайте её наугад.